


Tozlu bir erişim yolunun sonunda bir minibüs mutfağı hayal edin: Kapak kapalı, tezgah temiz ve...
Ev / Haberler / Sektör Haberleri / çabuk açılan menteşeler: Uygulamalar, Seçim Kriterleri ve Pratik Kılavuz
Bir karavandaki dolap kapısı birkaç bin kilometre sonra tıkırdamaya başlıyor. Bir hayvan kapısı mandalı bir hafta içinde gevşer. Makine korumasındaki erişim paneli artık düz bir şekilde kapanmayacaktır. Bu vakaların çoğunda suçlu menteşe pimi değildir. Bunun asıl nedeni, hızlı çıkarılabilen menteşenin, pimin, kolun ve braketin hizmet sırasında nelere dayanması gerektiğini kontrol etmeden, yalnızca kolaylık sağlamak amacıyla seçilmiş olmasıdır.
Kısa cevap: Hızlı açılan menteşeler yalnızca serbest bırakma mekanizması, malzeme kalitesi ve bükülme toleransları birlikte belirlendiğinde sıkı kalır. Bu üçünü hizaladığınızda parça yüzbinlerce döngü boyunca çalışabilir. Onları yanlış anlayın ve hiçbir sıkıştırmanın faydası olmayacaktır, çünkü gevşeklik ilk damgalama çalışmasından itibaren geometrinin içine yerleştirilmiştir.
Evrensel hızlı bırakma tasarımı yoktur. Her mekanizma, çalışma hızını kenetleme kuvveti, maliyet ve tolerans duyarlılığına göre değiştirir ve doğru seçim, bağlantının ne sıklıkta açıldığı ve kapalıyken ne kadar yük taşıdığına bağlıdır.
Genel bir kural olarak, çizimde mekanizma adı yerine döngü sayısını belirtin. Bağlantının 200.000 kez açılacağını bilen bir tedarikçi, sorulmadan sertleştirilmiş bir pim ve daha sıkı bir delik belirtecektir.
Alan dönüşleri beş nokta etrafında toplanma eğilimindedir ve bunlardan dördü montaj yerine çizim aşamasında belirlenir.
Menteşe yaprakları genellikle 1,2 mm ila 4,0 mm kalınlığındadır. Daha ince bölümler ağırlıktan ve maliyetten tasarruf sağlar, ancak mafsalın yük altında yuvarlak kalmasını sağlayan sertliği azaltır; bu nedenle ince paslanmaz menteşeler genellikle aşınmış görünmeden çok önce gevşek hissederler.
| Yaprak malzemesi | Normal kalınlık | Pim ve mekanizma | Pratik kısıtlama |
|---|---|---|---|
| Soğuk haddelenmiş düşük karbonlu çelik | 1,5 ila 3,0 mm | Çinko kaplamalı çelik pim | En düşük maliyet, ancak kaplama kalitesi korozyon ömrünü belirler |
| Çinko kaplı çelik | 1,5 ila 2,5 mm | Çinko kaplamalı veya paslanmaz pim | Mafsal boşluğunda kaplama kalınlığı dikkate alınmalıdır |
| 304 paslanmaz çelik | 1,2 ila 3,0 mm | 304 pin, eşleşen sınıf | Daha yüksek geri yaylanma, dolayısıyla daha büyük bükülme yarıçapı ve daha fazla pres tonajı |
| 5052 alüminyum | 2,0 ila 4,0 mm | Tutukluk önleyici paslanmaz pim | Hafifliğe ve korozyona dayanıklıdır, ancak delikte sürtünme riski vardır |
Yıkama, denizde veya dış mekanda kullanım için 304 çoğu durumu kapsar ve klorürlerin mevcut olduğu durumlarda 316 premium değerindedir. Kanat çelikse pimin yine de paslanmaz olması veya belirli bir kaplama ağırlığına sahip kaplama kalitesinde olması gerekir, çünkü ucuz bir pim iyi bir menteşeyi paslanmış bir menteşeye dönüştürmenin en hızlı yoludur.
Çizim ile bitmiş parça arasındaki anlaşmazlıkların çoğuna iki boyut neden olur. Birincisi, büküme göre delik konumudur. Delik merkezini malzeme kalınlığının en az 2,5 katı artı iç büküm yarıçapı kadar büküm hattından uzakta tutun. Daha yakın olan herhangi bir şey şekillendirmede oval olacaktır ve hiçbir inceleme argümanı bu fiziği değiştirmez.
İkincisi ise eklem boşluğudur. Boyanacak parçalarda bağlantı başına 0,2 ila 0,3 mm eksenel boşluk bırakın ve çınlamaması gereken çıplak metal bağlantılarda 0,10 mm bırakın. Minimum iç bükülme yarıçapı, yumuşak çelik için kabaca bir malzeme kalınlığı ve tavlanmış 304 paslanmaz için bir buçuk kalınlıktır; daha dar yarıçaplar, malzemenin zaten en çok işlendiği mafsalda çatlama riski taşır.
Düzlüğün nasıl ölçüleceğini söylemek de yardımcı olur. 150 mm'lik bir kanat üzerindeki 0,3 mm'lik düzlük bilgisi, yüzey plakasında ve üretim fikstüründe çok farklı anlamlara gelir ve fark, araç üzerinde değil tezgah üzerinde kapanan bir kapı olarak ortaya çıkar.
Hızlı açılan menteşelerin çoğu, iki kıvrımlı ve ayrıca satın alınan bir pim ve yay ile damgalanmış bir yapraktan yapılabilir. Tasarım, işlenmiş bir çıkıntıya sahip beş parçalı bir kaynağa sürüklendiğinde, birim maliyet tipik olarak yüzde 40 ila 70 oranında artar ve teslim süresi, işlevde herhangi bir kazanç olmaksızın iki katına çıkar.
Üç alışkanlık kalıplama aşamasında maliyeti azaltır. Bir boruyu kaynaklamak yerine yaprağın boğumunu oluşturun. Pim ve montaj vidaları için aynı delik çapını kullanın, böylece tek bir matkap veya zımba boyutu her ikisini de kaplar. Kaplama veya kaplama sonrasında çapak alma ve tamburlama işlemi, parası ödenen katmanı tamamen ortadan kaldıracağından ikincil işlemleri aşınma yüzeylerinden uzak tutun.
Hacim sürece karar verir. Yılda yaklaşık 50.000 parçanın üzerinde, ilerici bir kalıp kendini hızlı bir şekilde amorti eder. 5.000 parçanın altında lazer kesim artı basit bir fikstürle abkant bükme, özellikle birden fazla eklem uzunluğuna sahip menteşeler için neredeyse her zaman daha ucuzdur. Her iki rotayı da yürüten bir tedarikçi, her işi bir kalıba koymak yerine, çapraz geçişi dürüstçe teklif edebilir.
Üç değerli pasifleştirme ile 8 ila 12 mikron çinko kaplama, iç mekan çelik menteşeleri için standarttır ve 96 ila 240 saatlik tuz püskürtme direnci, belirtilen sınıfa bağlı olarak gerçekçidir. 60 ila 90 mikron arası toz kaplama daha iyi darbe ve UV direnci sağlar, ancak mafsalda maskelenmeli veya parçalar ekstra kalınlık dikkate alınarak tasarlanmalıdır.
Paslanmaz parçaların yuvarlanma sonrasında da pasivasyona ihtiyacı vardır, çünkü aletlerden kaynaklanan gömülü serbest demir, açık havada haftalar içinde pas lekeleri olarak ortaya çıkar. Hangi kaplama seçilirse seçilsin, hangi yüzeylerin aşınma yüzeyleri olduğunu ve kaplanmamış kalması gerektiğini açıkça belirtin.
Bu noktaları çizimle birlikte gönderdiğinizde, ilk örnek kesilmeden önce ileri geri hareketlerin çoğu kaybolur.
Maddi sorular genellikle bu noktada ortaya çıkar ve konuyla ilgili kısa bir referans metal damgalama parçaları için malzeme nasıl seçilir yukarıdaki tablonun arkasında yer alan not seçimi mantığını kapsar.
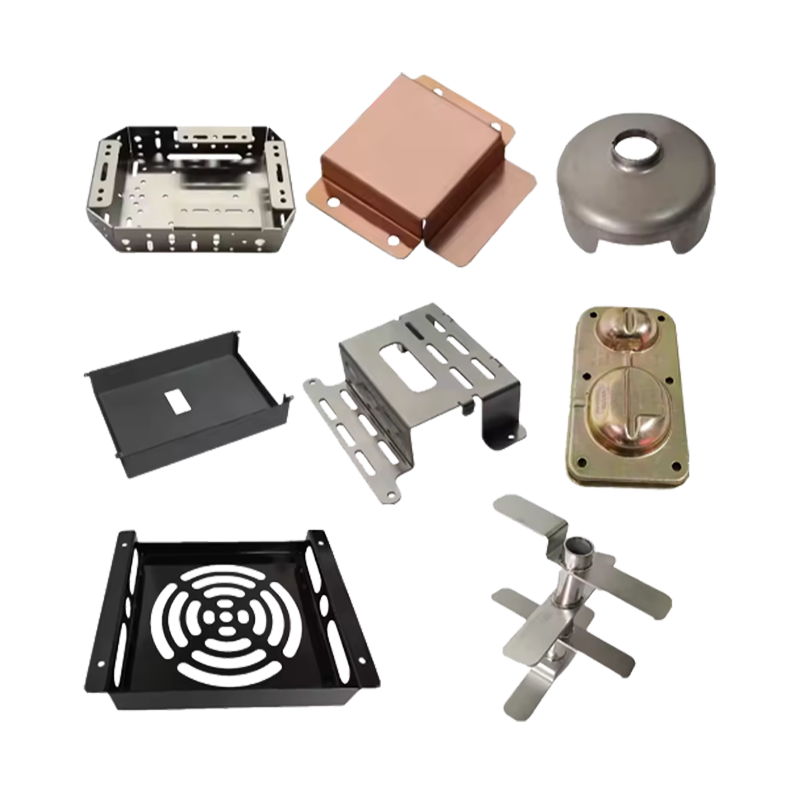
Hızlı açılan menteşeler, sac şekillendirme ailesinde tam olarak yer alır: kesme, delme, bükme, bazen mafsal için sığ bir çekme, ardından kaplama veya kaplama. Ningbo Dasheng Metal Products, 4T'den 1000T'ye kadar presler, 1300 x 1000 mm'ye kadar damgalama kapasitesi ve 20 mm malzeme kalınlığı, 450 mm derinliğe ve 1000 mm çapa kadar derin çekme, ayrıca şirket içi alet atölyesi ve ISO 9001:2015 sertifikasıyla tüm zinciri kendi bünyesinde çalıştırıyor.
Menteşe yaprakları için bu, bir tedarikçinin boşluğu, kıvrımları, mafsal oluşumunu ve bitişi teklif edebileceği ve mafsal boşluğunu baştan sona aynı çizim revizyonunda tutabileceği anlamına gelir. Çizime veya numuneye göre oluşturulan parçalar normal çalışma modudur.
 Özel Sac İmalatı ve Damgalı Metal Parçalar Menteşe yaprakları ve damgalı cepler için bükme, lazer kesim ve damgalama dahil olmak üzere özel sac metal imalatı ve çizime uygun yüzeyler sağlar. Ürünü Görüntüle →
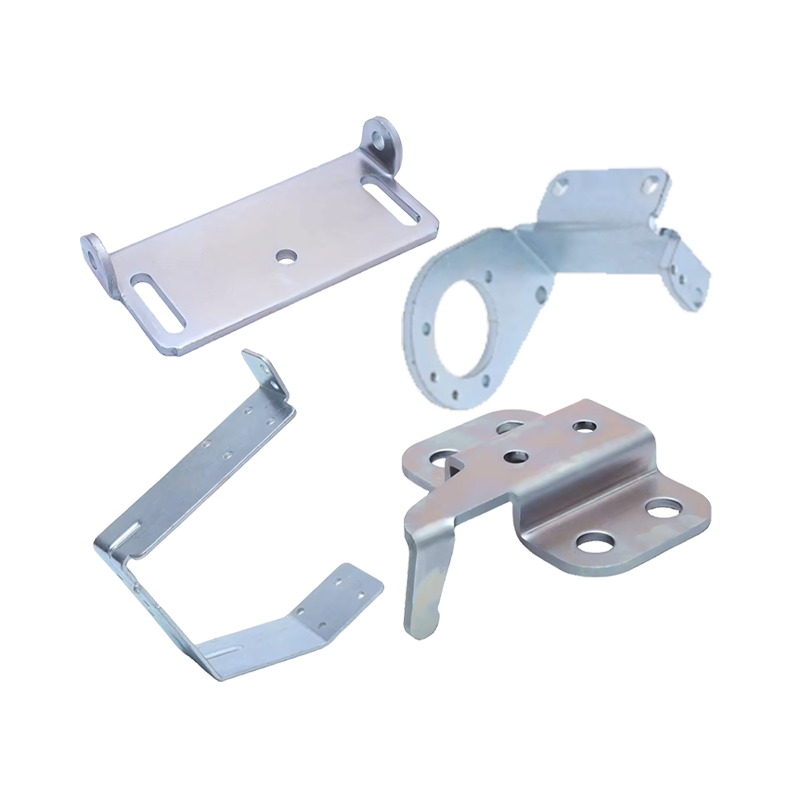
Tasarımın daha ağır bir yaprağa veya bir tespit yayı için damgalı bir cebe ihtiyaç duyduğu durumlarda, aynı atölye dahili olarak geliştirilen takımlarla yüksek hassasiyetli damgalama işi yürütüyor; bu, tutmayacak bir tolerans ile kalıp düzeltmesi arasındaki döngüyü kısaltıyor.
 Yüksek Hassasiyetli Metal Damgalama ve Bileşen İşleme Menteşe ve dış mekan ekipmanı parçaları için takım geliştirme, 1000 tona kadar presleme, bükme, kaynaklama ve son işlem ile özel damgalanmış bileşenler. Ürünü Görüntüle →
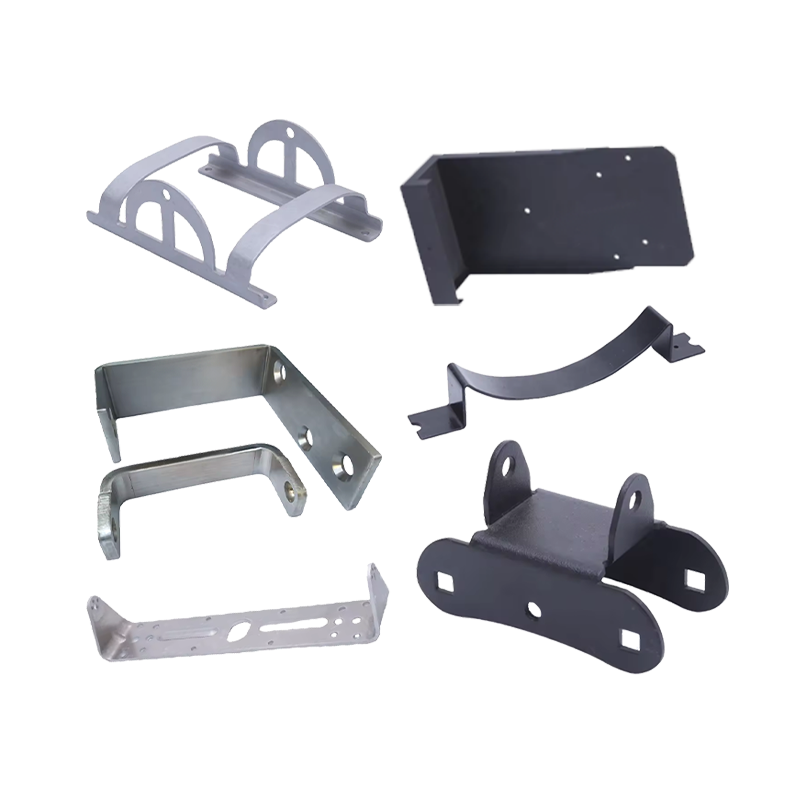
Dış mekan ekipmanlarına yönelik boyalı menteşeler ve menteşeler genellikle aynı çatı altında ele alınan tek akışta bükme, kaynaklama ve toz kaplama gerektirir.
 Özel Metal Bükme, Damgalama ve Toz Boya Boyalı menteşeler, kaynaklı çerçeveler ve hassas muhafazalar için siparişe göre sac bükme, delme ve toz kaplamalı damgalama. Ürünü Görüntüle →
Bükme, lazer kesim ve kaynaklı çerçeveler de dahil olmak üzere şekillendirme tarafıyla ilgili daha fazla bilgi aşağıda listelenmiştir. özel bükme parçaları .
Hızlı açılan menteşe, alışılmadık derecede sıkı bir işe sahip küçük bir parçadır: binlerce döngüden sonra yerini tespit etmesi, kelepçelemesi, elle serbest bırakması ve üçünü birden yapmaya devam etmesi gerekir. Bunu sağlayan spesifikasyon karmaşık değildir ancak pimdeki açıklığı, bükümden delik mesafesini, kaplamadan önceki mafsal boşluğunu ve pim için malzeme çiftini kapsayacak şekilde yazılması gerekir. Çevrim sayımı ve korozyon saatlerinin yanı sıra bu dört değeri belirten çizimler, genellikle takvimi tüketen üçüncü tur takım değişiklikleri olmadan numuneden üretime geçer.
Kapaklı Karavan Lavabo: Van Yapıları için Cam Kapaklar, Kesik Yerleştirme ve Kaynak Kullanımı İpuçları
Karavan TV Montaj Braketi: Tasarım, Malzemeler ve Özel OEM Kaynak Kullanımı
İster ortağımız olmak isteyin, ister ürün seçimi ve sorun çözümleri konusunda profesyonel rehberliğimize veya desteğimize ihtiyaç duyun, uzmanlarımız dünya çapında 12 saat içinde her zaman yardıma hazırdır.
bize Ulaşın
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Ünite 2, Bina 19, Zhichuangzhizao Parkı, Chengdong Sanayi Bölgesi, Xiangshan, Ningbo,315705, Zhejiang, Çin
Tozlu bir erişim yolunun sonunda bir minibüs mutfağı hayal edin: Kapak kapalı, tezgah temiz ve...
Bir karavandaki dolap kapısı birkaç bin kilometre sonra tıkırdamaya başlıyor. Bir hayvan kapıs...
24 inçlik bir karavan TV'nin ağırlığı yaklaşık 3,5 kg'dır ve döner koldaki 32 inçlik...
