


Curtain hooks for motorhomes fail more often than homeowners expect, and the culprit is rarely the ...
Ev / Haberler / Sektör Haberleri / Sıkma Terminalleri: Çeşitleri, Sıkma Kalitesi ve Damgalı Terminal İmalatı
Bir koşum takımı atölyesi yakın zamanda görsel incelemeyi geçmiş ancak 80 N'de altmış saniyelik çekme testini geçemeyen iki bin kıvrımlı konnektörü hurdaya çıkardı. Parça numarası doğruydu, tel belirtilen 1,5 mm2 iletkendi ve aynı bench press bu işi üç yıldır yürütüyordu. Fark, bir üretim partisinde tel namlu çapındaki 0,06 mm'lik bir kaymadan kaynaklandı; bu, tellerin sıkıştırılmasını, bakırın katı bir bağlantıya kaynaştığı aralığın dışına itmeye yetiyordu.
Sıkma kalitesine eşleşmesi gereken üç şey karar verir: terminal tamburu, tel ve takımlar. Eşleştiklerinde, uygun şekilde kıvrılmış bir terminal, telin kendisinden daha fazla yük tutar ve onlarca yıl boyunca sabit kalır. Bunu yapmadıklarında, operatörün gösterdiği özen bunu telafi edemez. Aşağıdaki bölümlerde bu maçın şans yerine bilinçli olarak nasıl yapılacağı açıklanmaktadır.
Kıvrımlı terminal, iki çalışma alanına sahip damgalı bir metal kontaktır. Tel namlu, soyulmuş iletkeni alan tüptür. Yalıtım desteği, mevcut olduğunda, bakır yerine yalıtımı tutan ikinci bir çift tırnaktır.
Doğru bir kıvrım sadece teli sıkıştırmaz. Kalıp, namluyu orijinal yüksekliğinin kabaca yüzde 20 ila 30'u kadar sıkıştırarak bireysel telleri ve namlu duvarını birbirine akmaya ve soğuk bir kaynak oluşturmaya zorlar. Sonuç, bakıra giden oksijen yolu olmayan, gaz sızdırmaz bir bağlantıdır; bu nedenle iyi bir kıvrım, nemli motor bölmelerinde ve dış mekan kontrol kabinlerinde bile korozyona karşı dayanıklıdır.
UL 486A ve IEC 60352-2 gibi standartlar, bağlantıyı geometri yerine performansa göre tanımlar. Terminalin nasıl şekillendirildiği umurlarında değil, yalnızca bitmiş bağlantının mekanik çekme, voltaj düşüşü, ısı döngüsü ve korozyon testlerinden sağ çıkması gerekiyor. Tam da bu nedenle namlu boyutları, malzeme sertliği ve kaplama kalınlığı, bitmiş terminalin görünümünden daha önemlidir.
Çoğu projede aşağıdaki ailelerden yalnızca iki veya üçüne ihtiyaç vardır. Üçüncü sütunda üretim geri dönüşlerinin ve saha arızalarının çoğunluğuna neden olan noktalar listelenmektedir.
| Terminal türü | Tipik bağlantı | Satın almadan önce kontrol edilmesi gerekenler |
|---|---|---|
| Halka terminali | Saplamalar, topraklama, akü ve topraklama kabloları | Saplama çapı, dil kalınlığı, değiştirilen pabucun karşısındaki namlu uzunluğu |
| Çatal veya kürek terminali | Tamamen sökülmesinin zor olduğu yerlerde vidalı terminaller | Vida boyutuna göre çatal boşluğu ve çatalın titreşim altında kayıp kaymayacağı |
| Pim terminali | Yüksükler ve takılabilir terminal blokları | Blok girişine karşı pim çapı ve uzunluğu artı yerleştirme kuvveti |
| Alın birleştirme | Bir kablo demetinin içinde iki kabloyu aynı hizada birleştirmek | Her iki tarafta namlu uzunluğu, kablo aralığına göre yalıtım renk kodu |
| Hızlı bağlantı kesme | Düşük akım ve bakımı yapılabilir devrelerde bıçak kontakları | Bıçak genişliği ve kalınlığı, tutma kuvveti ve montaj noktasındaki titreşim seviyesi |
| Bayrak terminali | Sıkı muhafazalarda dik açılı bağlantılar | Sıkma işleminden sonra bükülme açıklığı ve muhafaza duvarında mevcut alan |
| Boru şeklindeki pabuç ve yüksük | Akü kabloları, yüksek akım ve ince telli kablo | Çevreye uygun duvar kalınlığı, çekilmiş veya haddelenmiş namlu ve kaplama |
Pratik kural basittir. Bağlantının ne sıklıkta açılması gerektiğine bağlı olarak önce bağlantı stilini seçin, ardından tel sınıfına ve akıma göre namlu stilini seçin. Sadece görünüşe veya fiyata göre satın almak genellikle sorunu kıvırma istasyonuna taşır.
İletken boyutu tek başına yeterli değildir. 1,5 mm2'lik iki tel, 0,52 mm'lik yedi telden veya 0,25 mm'lik otuz telden yapılabilir ve daha ince sınıf, farklı bir namlu ve kalıba ihtiyaç duyar. Kullanılabilir bir veri sayfası, yalıtım çapı aralığıyla birlikte mm2 veya AWG cinsinden kablo aralığını belirtir. Soyulmuş iletken, kıvrılmadan önce namlunun içinde gevşek duruyorsa veya telleri yaymadan yerleştirilemiyorsa, namlu o tel için yanlıştır.
Yalıtımlı terminaller, hız ve dokunma güvenliği için akım kapasitesini ve sıcaklık derecesini değiştirir. Vinil kılıflar genellikle yaklaşık 75 santigrat dereceye kadar, naylon ise 105 santigrat dereceye kadar derecelendirilir ve ısıyla büzüşen versiyonları daha da yüksektir. Egzoz donanımı, fren hatları veya motor takozlarının yakınında manşon malzemesi genellikle metal bağlantıdan önce bozulur, bu nedenle manşon derecesi bir pazarlama numarası yerine gerçek bir proses limiti olarak okunmalıdır.
Titreşim, tuz spreyi ve termal döngü cevabı değiştiriyor. Kilitleme rondelasına sahip uygun boyutlu bir saplama üzerindeki halka terminal, kürek terminalini yorabilecek titreşimlere karşı dayanıklıdır. Hızlı bir bağlantı kesme özelliği tam olarak parçalara ayrılabilmesi nedeniyle mevcuttur, bu nedenle bağlantının asla hareket etmemesi gereken herhangi bir yere ait değildir.
İletkenlik açısından elektrolitik bakır tercih edilir, pirinç daha sert ve daha ucuzdur ve yay kuvvetinin korunması gereken yerlerde fosfor bronz ortaya çıkar. Kalay kaplama, korozyon ve lehimlenebilirlik ihtiyaçlarının çoğunu karşılarken, gümüş, çok düşük temas direnci veya yüksek sıcaklık için ayrılmıştır. Bu ödünleşimler ticari olmaktan çok tekniktir ve bunların ardındaki mantık, bu kılavuzda belirtilmiştir. metal damgalama parçaları için uygun malzemelerin nasıl seçileceği .
Atölyedeki en güvenilir kontrol, takım veri sayfasındaki değerle karşılaştırılan tel tamburu boyunca bir mikrometre ile yapılan kıvrım yüksekliği ölçümüdür. Görsel kontroller ikinci sırada gelir ancak yalnızca ölçümün gözden kaçırabileceği hataları yakalarlar.
Bir hat çekme testlerinde başarısız olmaya başladığında bunun nedeni neredeyse her zaman dört şeyden biridir: namlu için yanlış kalıp yuvası, izolasyon kıvrımında bakır bırakan sıyırma uzunluğu, farklı üretim çalışmalarından karışık terminal partileri veya bakım aralığını aşan takımlar.
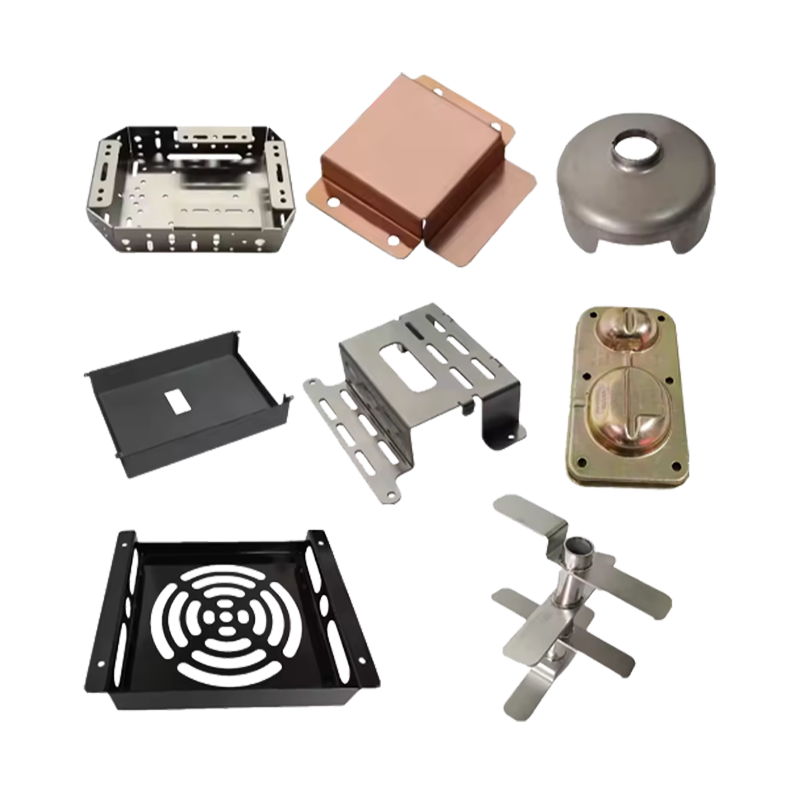
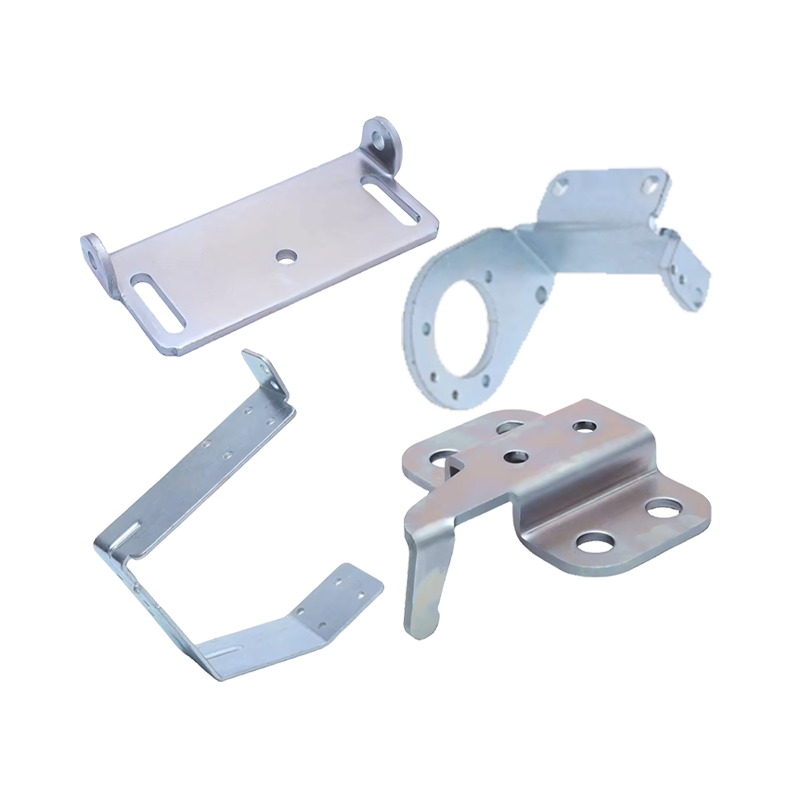
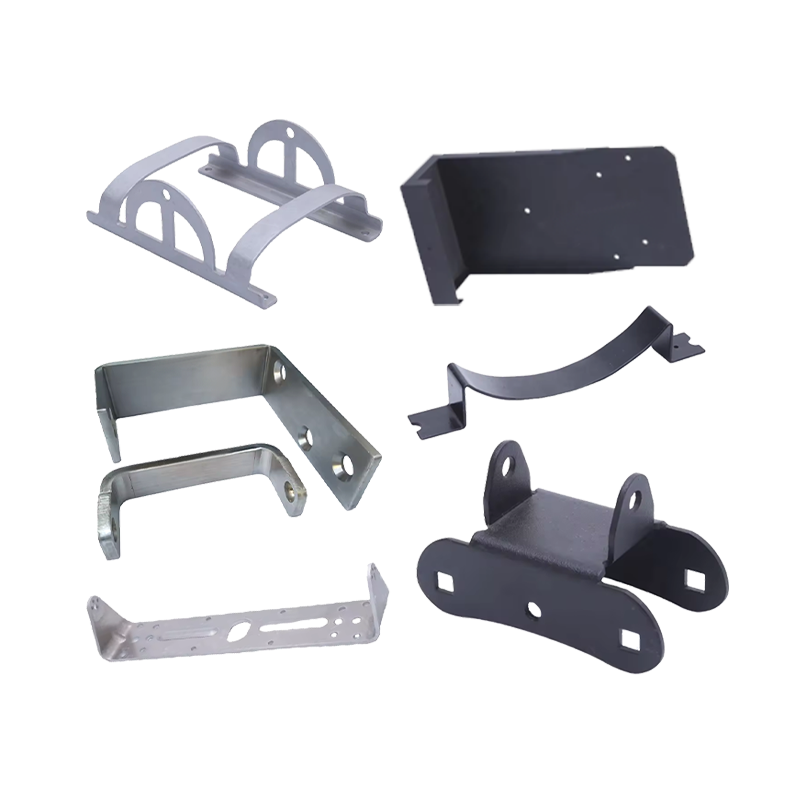
Terminaller, döküm veya makineyle işlemeyle değil, aşamalı kalıp damgalamayla üretilir. Genellikle 0,3 ila 1,0 mm kalınlığında ve sıklıkla önceden kaplanmış bir bakır veya pirinç şerit bobini, aşamalı olarak boş bırakan, delen, namluyu oluşturan, dili oluşturan ve parçayı serbest bırakan bir kalıptan geçer. Namlu bir mandrel etrafında bir silindire yuvarlanır, dolayısıyla yuvarlaklığı, iç çapı ve duvar kalınlığı doğrudan kalıbın durumuna ve şerit kıvamına bağlıdır.
Tolerans birikiminin pahalı hale geldiği yer burasıdır. Şerit bombesi, kalınlık değişimi, kalıp aşınması ve kaplama kalınlığının tümü nihai namlu çapını değiştirir. Yalnızca dış hatları denetleyen bir tedarikçi, kıvırma istasyonunda arızalanan terminalleri yine de gönderebilir, çünkü kritik boyutlar dış kenar yerine tamburun içinde ve dilin çevresinde bulunur. Bu tür çalışmalar sadece son denetimde değil, süreç ölçümünde de gereklidir.
 OEM Uygulamaları için Yüksek Hassasiyetli Özel Metal Damgalama Bileşenleri Kritik iç boyutları kontrol etmek için proses içi ölçüm ile terminal tipi parçalar da dahil olmak üzere yakın toleranslı bileşenler için özel metal damgalama. Ürünü Görüntüle →
Adımların oluşturulması aynı ilgiyi hak ediyor. Sıkma işleminden sonra doksan derece bükülen bayrak terminalleri, şekillendirilmiş tırnaklara sahip pabuçlar ve gücü yıllarca tutması gereken yaylı kontakların tümü, bükülme yarıçapına ve geri yaylanma kontrolüne bağlıdır, çünkü milimetrenin onda biri kadar gevşeyen şekillendirilmiş bir özellik, bitmiş bağlantının birleşme kuvvetini değiştirir.
Her terminal düz şerit olarak başlamaz. Kapalı namlu pabuçları, boru şeklindeki manşonlar ve akü kablo uçları genellikle çekilmiş bir kabuk olarak başlar; burada düz bir iş parçası bir kap haline getirilir ve daha sonra duvar gerekli kalınlığa ulaşana kadar birkaç geçişte azaltılır. Çizim, yüksek akım altında açılacak dikişi olmayan dikişsiz bir namlu verir, ancak bu aynı zamanda duvar kalınlığının taban ile çerçeve arasında biraz değiştiği ve bu varyasyonun, kıvırma sırasında namlunun nasıl deforme olacağını doğrudan etkilediği anlamına gelir.
 Özel Derin Çekilmiş Paslanmaz Çelik Sac Parçalar Duvar kalınlığının ve eşmerkezliliğin sıkma ve son bağlantı güvenilirliğini etkilediği dikişsiz silindirler için derin çekilmiş ve damgalanmış bileşenler. Ürünü Görüntüle →
Çekilmiş bir namlu için, çizim spesifikasyonunda ortalama yerine kıvrım bölgesindeki duvar kalınlığı artı deliğe karşı eş merkezlilik belirtilmelidir. İki fabrikanın her ikisi de 1,0 mm duvar teklifinde bulunabilir ve yine de farklı şekilde kıvrılan parçalar teslim edebilir, çünkü biri tabanda 1,0 mm ve kenarda 0,9 mm tutarken diğeri tam tersini yapar.
Standart katalog gerçeklikle eşleşmeyi bıraktığında özel çalışmalar gerekli hale gelir: olağandışı bir çivi deseni, kimsenin stok terminalinde stoklamadığı bir tel sınıfı için boyutta bir varil, belirli bir kimyasala maruz kalma için gereken bir kaplama veya mevcut bir muhafazaya uyması gereken şekillendirilmiş bir tırnak. Tam bir soruşturma aşağıdakileri içermelidir.
Kalıplama, alıntının en yakın okumayı hak eden kısmıdır. Kendi kalıp atölyesini işleten bir tedarikçi, ilk sıkma denemesinden sonra namlu çapını ayarlayabilirken, bir ticaret şirketi şikayeti yalnızca yukarı yönde iletebilir; bu da genellikle düzeltmenin bir sevkiyatta çok geç geldiği anlamına gelir. Yanıt süresindeki bu fark, alıcıların arama yapmasının ana nedenidir. özel bir metal damgalama ve derin çekme fabrikası Bu tür bir iletişim için bir satıcı yerine.
 Özel Metal Damgalama Büküm ve Derin Çekme Hizmetleri Krimp kontaklar için OEM damgalama, bükme ve derin çekme, deneme çalıştırmalarından sonra anında boyut düzeltmelerine olanak tanıyan şirket içi takımlarla birlikte. Ürünü Görüntüle →
Hayır. Doğru boyutta ve doğru şekilde kıvrılmış bir bağlantının lehime ihtiyacı yoktur. Lehim, telin namludan çıktığı şerit alanını sertleştirir ve bu sertleştirilmiş bölüm, titreşimli uygulamalarda yorulma çatlaklarının başladığı yerdir. Lehimleme, uygun bir kıvrıma değil, lehim kabı konektörlerine ve birkaç çok küçük tel boyutuna aittir.
Tel namlunun kıvrım yüksekliğini ölçün, takım toleransı dahilinde olduğunu doğrulayın, ardından çan ağzını, yalıtım desteğini ve kesilmiş telleri kontrol edin. Terminal veri sayfasında belirtilen değerde bir çekme testi ile bitirin. Üçü birlikte kontrol ediliyor, hiçbiri tek başına değil.
Hayır. Kalıplar namlu boyutuna, namlu stiline ve tel aralığına göre eşleştirilir. Bir mandal aleti bir dizi yalıtımlı terminali kapsayabilir, ancak onu farklı bir namlu ailesinde kullanmak, kapalı görünen ve yine de testte başarısız olan bağlantılar üretir.
Kıvrım sorunlarının çoğu, daha sonra üretim sorunları olarak ortaya çıkan spesifikasyon sorunlarıdır. Tel sınıfını, namluyu, kaplamayı ve takımları tek bir kararla sabitleyin, ardından bağlantıyı görünüm yerine ölçümle doğrulayın. Bu yaklaşım, çizim aşamasında birkaç saate mal olur ve kıvırma istasyonundaki tüm üretim partilerinden tasarruf sağlar.
Karavanlar için Perde Kancaları: Metal Seçenekleri, Montaj ve Özel İmalat
Komple Kamp Aracı Lavabo Kurulum Seti Kılavuzu: Parçalar, Yerleştirme ve Sızıntılar
İster ortağımız olmak isteyin, ister ürün seçimi ve sorun çözümleri konusunda profesyonel rehberliğimize veya desteğimize ihtiyaç duyun, uzmanlarımız dünya çapında 12 saat içinde her zaman yardıma hazırdır.
bize Ulaşın
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Ünite 2, Bina 19, Zhichuangzhizao Parkı, Chengdong Sanayi Bölgesi, Xiangshan, Ningbo,315705, Zhejiang, Çin
Curtain hooks for motorhomes fail more often than homeowners expect, and the culprit is rarely the ...
A harness shop recently scrapped two thousand crimped connectors that had passed visual inspection ...
Bir karavan lavabosu kurulum kitini açıyorsunuz ve paslanmaz bir kase, bir musluk, bir pompa, ...
